Hak Cipta © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
Links Sitemap RSS XML Dasar Privasi
Junssen, pengeluar dan pembekal peralatan automasi yang berpangkalan di China, menyediakan tersuaiPneumatic Blanking Diepenyelesaian untuk pengilang yang mencari kualiti pemotongan yang konsisten, konfigurasi alatan yang fleksibel dan pemprosesan bahan nipis dan fleksibel yang cekap. Dengan menggunakan udara termampat untuk memacu mekanisme pemotongan, acuan jenis ini boleh menyokong operasi mengosongkan berulang dalam pembungkusan, bahan guna perubatan, elektronik dan pembuatan produk pelekat. Memilih struktur perkakas yang betul, kelegaan pemotongan dan konfigurasi pneumatik membantu perniagaan meningkatkan konsistensi pengeluaran sambil mengurus keperluan penyelenggaraan dan kos operasi.
Die kosong pneumatik ialah alat pemotong yang dikuasakan oleh udara termampat yang memisahkan komponen yang diperlukan daripada kepingan, filem atau bahan lain yang sesuai. Berbanding dengan perkakas yang dikendalikan secara manual, sistem pneumatik boleh mengurangkan usaha manual yang berulang dan menyokong integrasi dengan peralatan pengeluaran. Nilai praktikalnya bergantung pada sifat bahan, geometri bahagian, output yang diperlukan, dan reka bentuk perkakas. Panduan ini menerangkan cara pengosongan pneumatik berfungsi, bahan dan industri yang digunakan, cara ia dibandingkan dengan kaedah pemotongan alternatif, dan perkara yang harus dinilai oleh pembeli sebelum membeli penyelesaian tersuai daripada pengilang seperti Junssen.
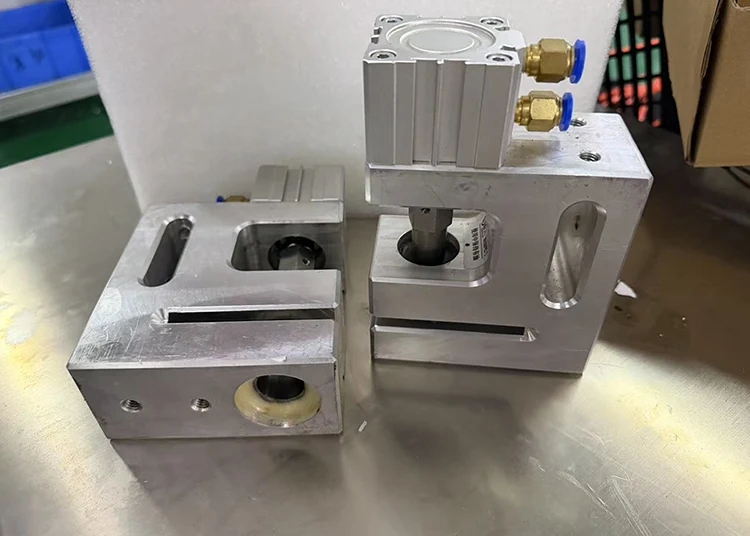
Die blanking pneumatik ialah alat pemotong khusus yang menggunakan udara termampat untuk menggerakkan mekanisme penebuk atau pemotongan. Tujuan utamanya adalah untuk memotong komponen dengan garis besar yang ditentukan dari helaian yang lebih besar atau bahan berterusan. Dalam operasi mengosongkan biasa, bahagian yang dipisahkan adalah produk yang diingini, manakala bahan di sekeliling menjadi sekerap atau baki yang boleh digunakan semula.
Komponen utama biasanya termasuk silinder pneumatik, penebuk, die, komponen panduan, dan tapak sokongan. Bergantung pada aplikasi, alat ini boleh dipasang pada penekan tetap atau dikonfigurasikan untuk persediaan pengeluaran mudah alih atau khusus yang sesuai. Junssen menerangkan die blanking pneumatiknya sebagai penyelesaian padat dan ringan yang boleh menampung susunan pengeluaran yang berbeza.
Satu lagi kelebihan praktikal ialah fleksibiliti alatan. Apabila dimensi produk atau kedudukan lubang berubah, spesifikasi penebuk dan mati yang serasi boleh diganti tanpa membina semula keseluruhan pemasangan. Kebolehlaksanaan yang tepat bergantung pada reka bentuk perkakas dan geometri produk baharu.
Adalah penting untuk membezakan blanking daripada penebuk lubang biasa. Pengosongan menghasilkan bahagian yang dipisahkan dengan profil luar yang ditentukan, manakala tebukan biasanya mencipta lubang atau bukaan dalam bahan yang sebahagian besarnya kekal utuh. Sesetengah sistem pengeluaran menggabungkan kedua-dua fungsi apabila reka bentuk bahagian memerlukannya.
Prinsip operasi adalah mudah: udara termampat menjana pergerakan silinder, elemen pemotong menggunakan daya pada bahan kerja, dan geometri cetakan menentukan profil yang terhasil. Operasi yang berjaya memerlukan penyelarasan antara sistem pneumatik, kelegaan alatan, kedudukan bahan dan kitaran mesin.
Untuk pengeluaran automatik, acuan boleh disepadukan dengan pengawal mesin, mekanisme penentududukan atau sistem penyusuan bahan. Sebelum penyepaduan, pengilang harus mengesahkan pemasaan lejang, ruang pemasangan yang tersedia, keserasian kawalan, dan daya pemotongan yang diperlukan.
Apabila perkakas direka bentuk dan diselenggara dengan betul, sistem pengosongan pneumatik boleh menghasilkan bentuk komponen yang boleh berulang di seluruh larian pengeluaran. Kedudukan bahan yang tepat, kelegaan pemotongan yang sesuai, dan output pneumatik yang stabil adalah penting untuk mencapai keputusan ini. Toleransi dimensi sebenar mesti diwujudkan untuk setiap aplikasi dan bukannya diandaikan daripada kaedah pemacu sahaja.
Mekanisme pneumatik boleh menyediakan alternatif praktikal untuk aplikasi yang tidak memerlukan unit kuasa hidraulik yang kompleks. Pemasangan padat boleh memudahkan pemasangan di kawasan pengeluaran sedia ada, walaupun kesan keseluruhan bergantung pada lekapan, pengawal, komponen penyediaan udara dan keperluan pengendalian bahan.
Oleh kerana penggerak menggunakan udara termampat dan bukannya minyak hidraulik sebagai medium pemacunya, sistem mengelakkan kebocoran cecair hidraulik yang berkaitan dengan litar kuasa hidraulik. Ini boleh memberi kelebihan dalam persekitaran pengeluaran yang mengendalikan filem sensitif, bahan pelekat atau komponen boleh guna perubatan. Namun begitu, kebersihan udara termampat, keperluan pelinciran, dan kawalan pencemaran hendaklah dinilai mengikut proses pengeluaran tertentu.
Bentuk produk yang berbeza mungkin memerlukan pukulan, bukaan die atau profil pemotongan yang berbeza. Sistem perkakas yang dirancang dengan baik boleh menjadikan penukaran produk lebih terurus, terutamanya apabila komponen gantian direka bentuk untuk keserasian dengan pemasangan sedia ada.
Pengosongan pneumatik boleh dimasukkan ke dalam peralatan automatik atau separa automatik yang sesuai. Saling kunci, pengawal, pemantauan tekanan dan peranti keselamatan lain boleh membantu mengawal akses ke kawasan pemotongan. Perlindungan ini mesti dipilih dan disahkan untuk mesin sebenar; penggerak pneumatik sahaja tidak menjamin keselamatan pengendali.
Kesesuaian acuan pneumatik blanking bergantung pada ketebalan bahan, kekerasan, keanjalan, sifat permukaan dan rintangan pemotongan. Ia amat berguna untuk bahan nipis dan fleksibel terpilih, dengan syarat geometri alat dan daya yang ada adalah sesuai.
| industri | Bahan Biasa | Aplikasi Berpotensi | Pertimbangan Utama |
|---|---|---|---|
| Pembungkusan yang fleksibel | PE, PP, PET dan filem lain yang sesuai | Komponen pembungkusan dan bahagian filem berbentuk | Ketebalan filem, ciri pengedap dan kualiti tepi |
| Bahan habis pakai perubatan | Fabrik bukan tenunan, hidrogel, lamina pelekat | Pad elektrod, pembalut dan tampalan perubatan | Konsistensi dimensi dan kawalan pencemaran |
| elektronik | Filem penebat, polimer fleksibel, bahan konduktif terpilih | Kepingan penebat dan komponen berfungsi nipis | Ketepatan profil dan ubah bentuk bahan |
| Label dan percetakan | Labelkan stok, kertas, bahan pelekat | Label berbentuk tersuai dan komponen die-cut | Pembentukan pelekat dan tepi pemotong yang bersih |
| Bahagian dalaman automotif | Filem hiasan fleksibel dan bahan kusyen | Potongan hiasan dalaman dan pad berbentuk | Kebolehulangan dan keserasian dengan bahan berlapis |
| Pembuatan industri am | Buih, getah, silikon dan bahan lembut lain yang sesuai | Gasket, pengedap, pad, dan komponen pelindung | Daya pemotongan, haus alatan, dan geometri bahagian |
Contoh-contoh ini adalah kemungkinan aplikasi, bukan jaminan bahawa satu acuan standard boleh memproses setiap bahan yang disenaraikan. Komposit berbilang lapisan, substrat yang melelas, bahan kerja tebal dan logam keras mungkin memerlukan struktur pemotongan yang berbeza atau mesin yang lebih berkuasa. Sampel bahan dan lukisan produk membantu menentukan kebolehlaksanaan sebelum perkakas dibuat.
Memilih antara pengosongan pneumatik, penebuk pneumatik dan pemotongan hidraulik bergantung pada sama ada hasil yang diperlukan ialah komponen berasingan, lubang atau potongan melalui profil bahan. Pembeli harus membandingkan proses yang dimaksudkan dan bukannya menganggap kaedah ini sebagai boleh ditukar ganti.
| Faktor Perbandingan | Pneumatik Blanking Die | Mati Penebuk Pneumatik | Sistem Pemotongan Hidraulik |
|---|---|---|---|
| tujuan utama | Mengasingkan bahagian siap berbentuk | Mencipta lubang atau bukaan tertentu | Menggunakan daya hidraulik untuk tugas memotong atau membentuk yang sesuai |
| Sumber kuasa | Udara termampat | Udara termampat | Cecair hidraulik bertekanan |
| Kekuatan tipikal | Profil yang ditentukan dan pemisahan bahagian yang boleh diulang | Operasi membuat lubang dan berbilang lubang yang cekap | Boleh memberikan daya yang tinggi untuk aplikasi yang menuntut |
| Fokus penyelenggaraan | Tepi canggih, panduan, bekalan udara, dan lekapan | Keadaan tebuk, geometri lubang, panduan, dan bekalan udara | Keadaan bendalir, pengedap, hos, dan komponen hidraulik |
| Keutamaan pemilihan | Garis besar bahagian, bahan, dan daya yang diperlukan | Bentuk lubang, diameter dan kedudukan | Keperluan daya, jenis proses dan konfigurasi sistem |
Die blanking pneumatik selalunya bernilai dinilai apabila bahan kerja sesuai untuk pemotongan pneumatik dan daya yang diperlukan boleh dihantar dalam had operasi sistem. Peralatan hidraulik mungkin lebih sesuai untuk aplikasi tugas yang lebih berat, manakala acuan penebuk biasanya merupakan pilihan yang lebih baik apabila mencipta bukaan adalah objektif utama.
Untuk mendapatkan maklumat lanjut tentang perkakas yang berkaitan, semak penyelesaian die blanking Junssen dan pilihan die blanking dan piercing.
Membeli dadu berdasarkan harga sahaja boleh menyebabkan kerja semula yang tidak perlu, kualiti kelebihan yang buruk atau ketidakserasian dengan peralatan sedia ada. Pendekatan yang lebih dipercayai adalah untuk menentukan keperluan pengeluaran sebelum meminta sebut harga.
Maklumat produk Junssen menunjukkan bahawa cetakan pengosongan pneumatiknya adalah padat dan ringan serta boleh menyokong konfigurasi pengeluaran yang berbeza. Reka bentuk yang sesuai masih perlu disahkan terhadap lukisan, sampel dan spesifikasi mesin pembeli.
Untuk pertanyaan perkakas tersuai, sediakan pakej yang mengandungi lukisan produk, data bahan, imej sampel, output sasaran dan keperluan pemasangan. Butiran ini membolehkan pembekal menilai reka bentuk dengan lebih tepat dan mengenal pasti potensi kekangan sebelum pengeluaran bermula.
Penyelenggaraan rutin membantu mengekalkan kualiti kelebihan, mengurangkan masa henti yang tidak dirancang dan memanjangkan hayat perkhidmatan perkakas. Selang penyelenggaraan sebenar harus mencerminkan kekerapan operasi, ciri substrat, dan arahan pengilang.
Tekanan udara yang berlebihan tidak boleh digunakan untuk mengimbangi mata pemotong yang tumpul atau acuan yang direka bentuk dengan salah. Beroperasi melebihi had yang ditentukan boleh mempercepatkan haus dan merosakkan komponen dalaman. Sebelum penyelenggaraan, asingkan sumber tenaga pneumatik, lepaskan tekanan yang tersimpan, dan ikut prosedur kunci keluar dan keselamatan yang berkenaan.
Jika burr atau potongan tidak lengkap muncul, periksa kedudukan bahan, keadaan canggih, kelegaan dan kestabilan pneumatik terlebih dahulu. Pelarasan hendaklah berdasarkan pemeriksaan dan pengesyoran pengilang alatan dan bukannya percubaan dan kesilapan sahaja.
Die blanking pneumatik menggunakan udara termampat untuk memacu mekanisme pemotongan yang memisahkan komponen daripada kepingan yang lebih besar, filem atau substrat lain yang sesuai. Ia digunakan apabila pengeluar memerlukan bentuk berulang dan dimensi bahagian yang konsisten.
Bergantung pada reka bentuk cetakan dan daya pemotongan yang tersedia, bahan yang sesuai mungkin termasuk filem plastik, kertas, fabrik bukan tenunan, lamina pelekat, buih, getah, silikon dan bahan penebat terpilih. Keserasian harus disahkan untuk ketebalan bahan tertentu dan geometri bahagian.
Pengosongan biasanya menghasilkan sekeping terpisah yang menjadi komponen siap yang diperlukan. Penebuk biasanya menghasilkan lubang atau bukaan, dengan slug yang dikeluarkan dianggap sebagai sisa. Proses yang betul bergantung pada reka bentuk produk.
Junssen menyediakan penyelesaian alat pemotong untuk keperluan pengeluaran yang berbeza. Pembeli boleh menyerahkan lukisan, sampel, spesifikasi bahan dan butiran peralatan untuk penilaian teknikal. Konfigurasi akhir bergantung pada aplikasi dan keperluan reka bentuk yang disahkan.
Kekerasan dan kekasaran bahan, kelegaan pemotongan, keadaan tepi, penjajaran, tekanan operasi, kekerapan pengeluaran dan amalan penyelenggaraan semuanya mempengaruhi hayat perkhidmatan. Pemeriksaan yang kerap dan servis tepat pada masanya membantu mengurangkan haus pramatang.
Gunakan kelegaan punch-to-die yang sesuai, kekalkan tepi pemotong yang tajam, selamatkan bahan kerja, dan pastikan bekalan pneumatik stabil. Sifat bahan dan geometri alat hendaklah dinilai bersama apabila kecacatan pemotongan berulang berlaku.
Sediakan lukisan produk, jenis dan ketebalan substrat, dimensi dan toleransi sasaran, jumlah pengeluaran yang dijangkakan, spesifikasi mesin hos dan sebarang keperluan keselamatan atau automasi khas. Sampel juga boleh membantu menjelaskan tingkah laku material.
Die blanking pneumatik yang direka dengan baik boleh membantu pengeluar menghasilkan komponen berbentuk konsisten sambil menyokong susunan alatan yang fleksibel dan aliran kerja pengeluaran yang cekap. Kesesuaiannya bergantung pada bahan, geometri pemotongan, daya yang diperlukan, keserasian mesin dan output yang dijangkakan. Spesifikasi yang teliti dan penyelenggaraan rutin adalah penting untuk operasi yang boleh dipercayai.
Sama ada anda sedang membangunkan bahan habis guna perubatan, komponen pembungkusan fleksibel, produk pelekat atau bahagian industri yang tepat, Junssen boleh membantu menilai keperluan perkakas anda dan meneroka konfigurasi yang sesuai. Lawati halaman produk Pneumatic Blanking Die untuk mengetahui lebih lanjut, menyemak penyelesaian automasi dan perkakas yang berkaitan, danhubungi kamidengan lukisan, butiran bahan dan matlamat pengeluaran anda untuk membincangkan penyelesaian tersuai untuk aplikasi anda.
Hak Cipta © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
Links Sitemap RSS XML Dasar Privasi