Hak Cipta © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
Links Sitemap RSS XML Dasar Privasi
Memandangkan permintaan untuk produk pemantauan pakai buang yang boleh dipercayai terus membentuk pembuatan bahan habis pakai perubatan, pengeluar elektrod ECG sedang melihat dengan lebih dekat cara langkah pengeluaran individu berfungsi bersama. Pengilang semakin memerlukan proses yang mengendalikan bahan sensitif secara konsisten, mengehadkan sisa yang boleh dielakkan, dan menyediakan pusat pemeriksaan yang jelas daripada gulungan masuk ke elektrod siap.
Bagi kebanyakan kilang, peluang yang paling penting terletak pada penyambungan salutan hidrogel, laminasi, penempatan komponen, dan pemotongan cetakan ketepatan ke dalam aliran kerja yang diselaraskan. Apabila peringkat ini dirancang sebagai satu proses dan bukannya pulau yang berasingan, pasukan pengeluaran boleh mengurus pergerakan bahan dengan lebih baik, mengurangkan pengendalian berulang dan mengenal pasti sumber variasi kualiti dengan lebih cepat.
Elektrod ECG pakai buang mungkin kelihatan mudah apabila dilihat sebagai barang siap, tetapi strukturnya boleh melibatkan beberapa lapisan berfungsi. Bergantung pada reka bentuk, ini mungkin termasuk bahan sokongan, hidrogel konduktif, elemen pelekat, penyambung snap atau tab, pelapik pelepas dan kadangkala wayar plumbum. Setiap lapisan mempunyai ciri pengendaliannya sendiri. Ketidakpadanan dalam ketegangan, penjajaran, salutan atau ikatan pada satu peringkat boleh menjejaskan operasi seterusnya.
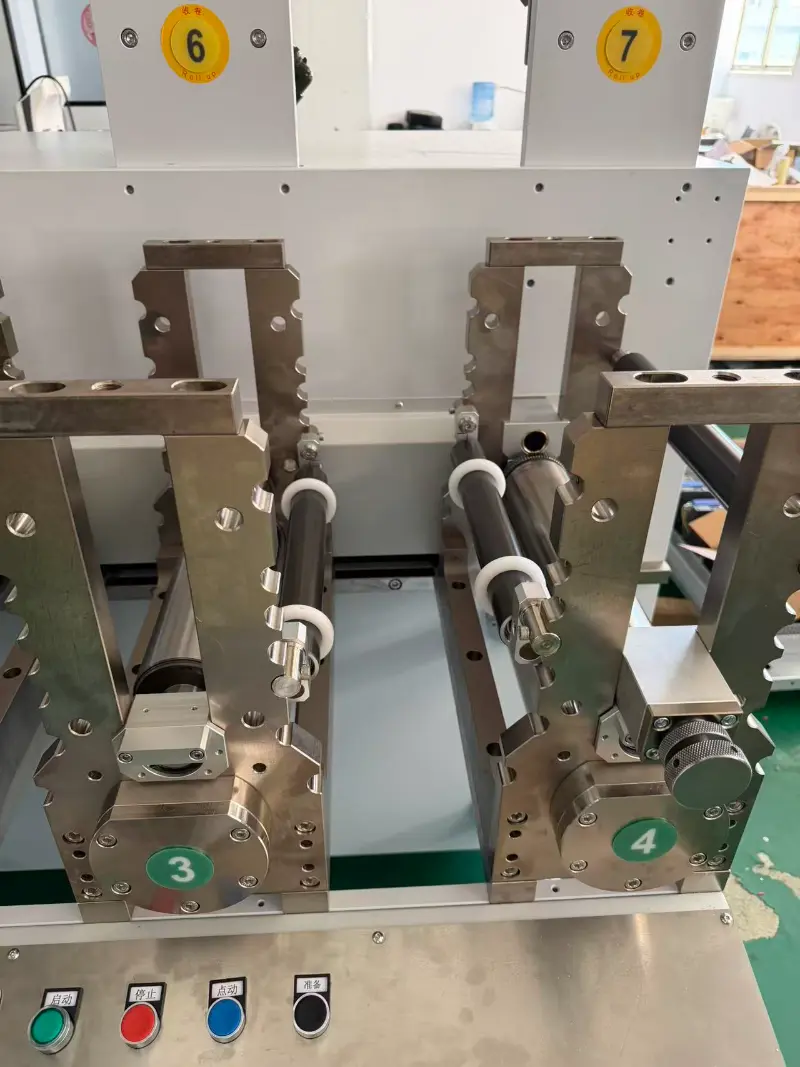
Ini adalah salah satu sebab pengeluar menyemak urutan pengeluaran penuh sebelum melabur dalam peralatan baharu. AnMesin Pengeluaran Elektrod ECG harus dinilai bukan sahaja dengan keluaran nominalnya, tetapi juga dengan cara ia menyuap bahan, menyelenggara pendaftaran, mengurus sekerap, dan membenarkan pengendali memantau keadaan proses.
Untuk garisan yang menggunakan hidrogel konduktif secara dalaman, salutan adalah langkah kritikal. Prestasi salutan boleh dipengaruhi oleh formulasi, kelikatan, keadaan substrat, kelajuan garisan, suhu, dan kaedah pengawetan. Jika salutan tidak sekata atau bahan tidak mencapai keadaan yang diperlukan sebelum pemprosesan hiliran, langkah kemudian mungkin mendedahkan masalah seperti tepi tidak konsisten, pemindahan ke pelapik, atau variasi antara kepingan siap.
Automasi boleh membantu dengan menyelaraskan kelajuan web dengan unit salutan dan bahagian pengawetan, sambil menjadikan tetapan utama lebih mudah untuk dirakam dan diulang. Walau bagaimanapun, automasi bukanlah pengganti untuk pembangunan proses. Pengilang masih perlu menetapkan spesifikasi bahan yang sesuai, mengesahkan keadaan pengawetan, dan menguji elektrod siap terhadap keperluan prestasi yang dimaksudkan.
Sesetengah pengeluar menggunakan gulung pra-gel dan bukannya menyalut hidrogel pada talian. Pilihan yang tepat bergantung pada permintaan yang dijangkakan, kepakaran teknikal yang ada, bekalan bahan mentah, reka bentuk produk dan kos pengendalian setiap laluan. Perbandingan pelaburan yang baik harus mempertimbangkan keseluruhan proses, bukan hanya harga pembelian unit salutan.
Selepas salutan, atau semasa memproses bahan pra-gel, lapisan mesti disatukan dalam kedudukan yang betul. Dalam proses manual atau longgar yang disambungkan, pengendali mungkin perlu memindahkan gulungan antara stesen, menjajarkan semula bahan atau menyemak tanda rujukan berulang kali. Sentuhan tambahan tersebut boleh memperkenalkan variasi dan memperlahankan garisan, terutamanya apabila produk mempunyai beberapa lapisan atau kawasan aktif yang kecil.
Pemandu bahan bersepadu dan ketegangan terkawal boleh membantu memastikan web stabil semasa ia bergerak melalui stesen laminasi dan penempatan komponen. Penderia, tanda pendaftaran dan panduan boleh laras mungkin menyokong kedudukan yang lebih konsisten, tetapi keberkesanannya bergantung pada bahan dan geometri produk. Bukan tenunan nipis, filem, fabrik konduktif, dan web bersalut gel tidak selalu bertindak balas dengan cara yang sama terhadap perubahan ketegangan atau kelajuan.
Atas sebab ini, pengeluar harus mengesahkan automasi menggunakan bahan pengeluaran yang mewakili, bukan sahaja larian kosong atau gulungan demonstrasi. Percubaan sedemikian juga membantu jurutera menetapkan had realistik untuk kelajuan, toleransi penjajaran dan masa henti yang boleh diterima.
Pemotongan die memberikan elektrod garis besar terakhirnya dan membantu menentukan cara lapisan bahan diselaraskan di sekeliling kawasan aktif. Sama ada dalam susunan pemotongan berputar atau lain-lain, reka bentuk alat, ketebalan bahan, sifat pelapik, ketepatan pendaftaran, dan penyingkiran sisa semuanya mempengaruhi hasilnya.
Pemotongan yang dikawal dengan baik boleh menyebabkan luka tidak lengkap, pelapik rosak, tepi tidak teratur atau sisa yang tidak terlucut dengan bersih. Isu ini boleh menyebabkan gangguan lebih lanjut di sepanjang talian dan meningkatkan penggunaan bahan. Mesin Pengeluaran Elektrod ECG yang dikonfigurasikan dengan baik, oleh itu perlu dinilai dengan mengambil kira struktur produk sebenar dan reka letak pemotongan. Bilangan rongga, jarak antara bahagian, lebar web dan arah di mana sekerap dialihkan semuanya boleh menjejaskan output yang boleh digunakan.
Tetapan terbaik tidak selalunya kelajuan mekanikal tertinggi. Talian berjalan perlahan sedikit tetapi dengan pendaftaran yang boleh dipercayai dan pelucutan sisa yang bersih mungkin menghasilkan lebih banyak produk yang boleh diterima setiap syif berbanding talian lebih pantas yang memerlukan perhentian dan pelarasan yang kerap. Pengilang harus membandingkan output bahagian yang baik, masa pertukaran, kadar sekerap dan penghentian yang tidak dirancang bersama angka kelajuan tajuk.
Automasi boleh menjadikan keadaan proses lebih berulang, tetapi ia tidak membuktikan bahawa elektrod siap adalah selamat atau berkesan dengan sendirinya. Perancangan kualiti perlu mencerminkan penggunaan produk yang dimaksudkan, bahan, reka bentuk elektrik, keadaan sentuhan kulit dan jangka hayat yang diisytiharkan. Bergantung pada produk, pengeluar mungkin perlu menilai sifat seperti prestasi elektrik, lekatan, keserasian bahan, ketekalan dimensi dan kestabilan dari semasa ke semasa.
Pemeriksaan dalam talian boleh membantu mengenal pasti kecacatan yang boleh dilihat, komponen yang hilang, ralat kedudukan atau sisihan daripada had proses yang ditentukan sebelum kuantiti bahan yang banyak diproses. Persampelan dan ujian produk siap kekal penting kerana tidak setiap ciri prestasi boleh disahkan oleh kamera atau penderia pada barisan pengeluaran. Rekod kualiti juga harus memautkan kelompok bahan, tetapan mesin, hasil pemeriksaan dan tindakan pembetulan supaya sesuatu isu boleh disiasat dan bukannya hanya dikesan.
Mesin pengeluaran elektrod yang berkebolehan hendaklah menjadikan tetapan kritikal boleh diakses oleh pengendali terlatih dan menyokong pendekatan yang didokumenkan untuk penukaran dan pengendalian kerosakan. Peralatan itu sendiri hanyalah satu bahagian daripada sistem kualiti; spesifikasi produk, prosedur yang disahkan, kawalan pembekal, latihan pengendali, dan ujian akhir kekal penting.
Sebelum memilih talian, pengeluar harus menentukan reka bentuk elektrod yang akan dihasilkan, output yang dijangkakan, lebar gulungan, pembinaan lapisan, jenis penyambung, dan masa pertukaran yang boleh diterima. Contohnya, peletakan penyambung, lampiran wayar plumbum, pemeriksaan dan keperluan pembungkusan boleh berbeza dengan ketara antara keluarga produk.
Penilaian mesin praktikal harus merangkumi sampel yang mewakili, spesifikasi bahan, aliran proses yang dicadangkan, dan kriteria penerimaan yang jelas untuk pengeluaran percubaan. Pembeli harus bertanya bagaimana tetapan resipi disimpan, cara saiz baharu diperkenalkan, bahagian yang haus memerlukan penggantian tetap, dan sokongan yang tersedia untuk pemasangan dan latihan pengendali.
Bagi pengeluar yang merancang untuk mengembangkan atau memodenkan barisan, aMesin Pengeluaran Elektrod ECG hendaklah dikonfigurasikan di sekeliling produk yang diperlukan dan disahkan dengan bahan sebenarnya.
Peringkat seterusnya pembuatan elektrod ECG tidak mungkin ditakrifkan oleh automasi sahaja. Nilainya akan datang dari sejauh mana rekod salutan, pengendalian bahan, laminasi, pemotongan, pemeriksaan dan pengeluaran berfungsi bersama-sama. Loji yang menggabungkan pengesahan proses yang realistik dengan peralatan yang disepadukan dengan baik boleh membuat keputusan yang lebih bermaklumat tentang output, penggunaan bahan dan peningkatan kualiti.
Apabila keperluan pengeluaran menjadi lebih pelbagai, strategi automasi yang paling berguna ialah bermula dengan produk, memetakan proses, mengenal pasti sumber variasi, dan kemudian memilih peralatan yang memenuhi keperluan tersebut. Dengan pendekatan ini, pengilang boleh mengejar konsistensi yang lebih besar tanpa mengandaikan bahawa kelajuan yang lebih tinggi secara automatik bermakna prestasi pengeluaran yang lebih baik.
Hak Cipta © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
Links Sitemap RSS XML Dasar Privasi